
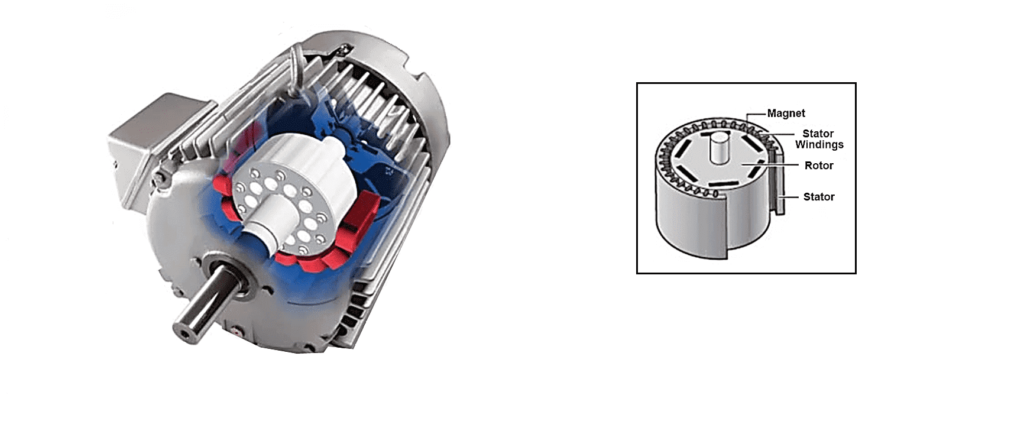
Permanentmagnetmotorer används flitigt inom många områden på grund av sin höga effektfaktor och höga verkningsgrad. Permanentmagnetmotorer installerar vanligtvis magneter på rotorn för att säkerställa tillförlitligheten hos statorns elektriska anslutning. Dess strukturella typer är:
Inbäddat magnetiskt stål – rotorstansningen är stansad med ett magnetiskt stålspår, och det magnetiska stålet är installerat i spåret, eftersom symmetrin i det magnetiska stålspåret har garanterats helt under tillverkningen av stansplåten, vilket säkerställer symmetrin i den magnetiska kretsen;
Magnetisk stålbindningstyp – fäst det magnetiska stålet på oket med ett speciellt lim; förlita dig på processen för att säkerställa att det magnetiska stålet är jämnt så att magnetkretsen är symmetrisk; bindningen är fast så att den inte lossnar vid en hög linjär hastighet.
Förutom allmänna tillverkningsprocesser (som mekaniska, termiska och elektriska klämprocesser) finns det flera nyckelprocesser vid tillverkning av permanentmagnetmotorer:
(1) På grund av det magnetiska stålets starka adsorptionskraft är det mycket lätt att adsorbera när det är nära ferromagnetiska material (som järnkärnor, roterande axlar, etc.).
När rotorn är monterad är monteringsavståndet mellan det magnetiska stålet och rotorns magnetiska stålspår endast cirka 0.1 mm. När det magnetiska stålet är nära rotorkärnan, kommer den starka adsorptionskraften att direkt adsorbera det magnetiska stålet till järnkärnan och det är svårt att passa in i spåret; Det vill säga att det är svårt att separera igen, och monteringen är extremt svår och har vissa faror.
(2) Om det inte finns någon stark och exakt styrningsgaranti för rotorn under slutmonteringen, kommer statorn och rotorn att attraheras och låsas av stark magnetisk kraft, vilket gör det svårt att separera, vilket resulterar i att slutmonteringen misslyckas.
Följande är nyckeltillverkningsprocessen för montering av permanentmagnetmotormagneter och allmän montering.
1. Monteringsprocess för magnetisk stål för rotorn

1.1 Processpunkter
När du monterar det magnetiska stålet, försök att övervinna det magnetiska stålets starka magnetiska attraktion till rotorkärnan för att säkerställa smidig montering, och polariteten hos det magnetiska stålet är korrekt för att säkerställa symmetrin hos den magnetiska kretsen. För detta ändamål utfördes ett detaljerat processtest, processplanen för magnetmontering bestämdes, magnetaggregatets verktyg och styrfixtur designades och polariteten hos den monterade magneten analyserades kvalitativt med rimliga medel. Det relativa magnetiska flödesvärdet för varje slitsmagnet var nära, det vill säga för att säkerställa symmetrin hos den magnetiska kretsen för att säkerställa monteringskvaliteten hos det magnetiska stålet.
1.2 Process
(1) För att säkerställa noggrannheten vid montering, designa fixturer.
(2) Utför en inspektion av magnetiskt stål, polaritetsmärkning och relativ värdeinspektion av magnetflödet för att säkerställa att det magnetiska flödet för varje pol är lika efter montering. Gör samtidigt en visuell inspektion för att se om det finns några skador. Även om permanentmagnetmaterial från olika märken har standarder för att garantera deras grundläggande prestanda, är företagsstandarderna för varje fabrik olika, och permanentmagnetmaterial från samma märke tillverkas i samma fabrik även om de tillverkas i samma fabrik. Magnetiska material varierar i prestanda. Därför är ovanstående inspektionsarbete mycket viktigt. En motor bör vara utrustad med samma batch magnetiskt stål för att säkerställa motorns elektromagnetiska prestanda.
(3) Förberedelse av arbetsplatsen: Avgränsa arbetsplatsen för rotormonteringen med icke-magnetiska skyddsräcken och ge tydliga varningar på synliga platser; rengör arbetsplatsen, rengör alla hörn av platsen med högtrycksluft, inga järnspån, svetsning av ferromagnetiskt avfall såsom slagg; förbered icke-magnetiska fixturer, icke-magnetiska skiftnycklar i rostfritt stål, skiljeväggar, trästöd, kopparhammare, 3240-glasdukspaneler etc.
(4) Blås av den staplade rotorn med högtrycksluft och linda in den i vit duk för att förhindra andra föroreningar och avfall under transporten; stötta rotorn väl (gör rotorn horisontellt) och kontrollera rotorn på provet igen. För in det magnetiska stålspåret och fäst sedan skyddsverktyget på rotorn, redo att installera det magnetiska stålet.
(5) Varannan magnet är separerad av en icke-magnetisk platta med en tjocklek på cirka 15 mm, och polariteterna "N" och "S" är markerade på de två stora ytorna (arbetsytorna) på varje magnet, och det relativa värdet på magnetflödet anges tydligt. Magneter med samma värde placeras i princip tillsammans för enkel montering. Separera magneterna för hand på trästödet.
Obs: Använd inte två magneter. När de väl har adsorberats tillsammans kan de inte separeras, och de två magneterna är mycket lätta att skada människor under adsorptionsprocessen, vilket är mycket farligt. Operatören är skyldig att montera det magnetiska stålet bit för bit under operationen. Håll det magnetiska stålet borta från det ferromagnetiska materialet och lägg det sedan i det magnetiska stålstyrverktyget och rikta in det mot det magnetiska stålspåret på rotorn. Vid denna tidpunkt bör man vara uppmärksam på monteringspolariteten för "N" och "S" för magneten och det relativa värdet av magnetens magnetiska flöde. Vid montering, fyll inte alla magneter i en rotorskåra, utan installera först en eller två magneter i hela rotorskåren, tills den slutliga monteringen är klar. Under monteringen, om en bit magnetiskt stål inte är monterad på plats, kan du använda en kopparstav eller en omagnetisk hård stav för att trycka det magnetiska stålet på plats. Obs: Använd inte för mycket kraft för att inte slå och skada det magnetiska stålet.
- Kontrollera polariteten hos det magnetiska stålet genom att rikta in kompassen med varje spår i rotorns yttre cirkel. Efter att polariteten är kvalificerad, montera andra fixeringsdelar; linda sedan in hela rotorn med vit trasa och förbered för att rinna in i nästa process.
2. Monteringsprocess
2.1 Processpunkter
Den totala adsorptionskraften hos rotorn utrustad med magnetiskt stål är mycket stark, och luftgapet mellan statorn och rotorn är litet. Under monteringen är det lätt att orsaka kollisionen mellan statorn och rotorn på grund av den starka gravitationskraften, vilket kan göra att statorn och rotorn adsorberas tillsammans och är svåra att separera. Även skrotad och lätt att orsaka personskada. Den traditionella vertikala eller horisontella monteringsprocessen kan inte längre uppfylla kraven, så slutmonteringen är nyckeln till processen under förutsättning att statorn och rotorn är absolut koncentriska.
2.2 Process
(1) Designa en omagnetisk dummyrotor och använd dummyrotorn för att korrigera ramen;
(2) Installera ändlocket och permanentmagnetrotorn;
(3) Slutmontering.
Den designade permanentmagnetmotortekniken använder icke-standardutrustning såsom falsk rotor och slutmonteringsmaskin, och testas på motorn utvecklad av Eneng. Den slutliga monteringsprocessen är stark och driftbarheten är pålitlig. För närvarande är den allmänna monteringsprocessen för denna typ av motor i ledande position inom den inhemska liknande motorproduktionsindustrin, vilket gör det möjligt för vår fabrik att upprätthålla den ledande tekniken inom det inhemska energibesparande dränkbara motorområdet och expandera nya marknader snabbt.
Dessutom, genom en period av produktionsutforskning, kompletterade konstruktionen en del verktyg, såsom användningen av falska rotorverktyg för orientering och positionering före generalförsamlingen, och förbättrade processmetoden, vilket ökade produktionseffektiviteten med cirka 2 till 3 gånger .

